I. कच्चे माल की तैयारी (अनुकूलित फॉर्मूलेशन)
परिचालन स्थितियों के अनुसार मुख्य कच्चे माल की तीन श्रेणियां सटीक रूप से आनुपातिक हैं:
रबर के कच्चे माल
बेस रबर (प्राकृतिक रबर/एनआर, एसबीआर, ईपीडीएम, एनबीआर) + रीइन्फोर्सिंग एजेंट (कार्बन ब्लैक, सिलिका) + वल्केनाइजेशन सिस्टम (सल्फर, एक्सेलेरेटर) + कार्यात्मक एडिटिव्स (एंटीऑक्सिडेंट, पहनने के लिए प्रतिरोधी एजेंट, फ्लेम रिटार्डेंट, प्लास्टिसाइज़र)।
अनुप्रयोग द्वारा विभेदित: शीर्ष कवर रबर (घिसाव और प्रभाव प्रतिरोध), निचला कवर रबर (कम घर्षण), और कोर/स्किम रबर (विशेष रूप से शव को जोड़ने के लिए)।
शव आधार सामग्री
फैब्रिक कोर: पॉलिएस्टर (ईपी), नायलॉन (एनएन), या सूती कैनवास; उच्च शक्ति, बहु-परत भार-वहन क्षमता प्रदान करता है।
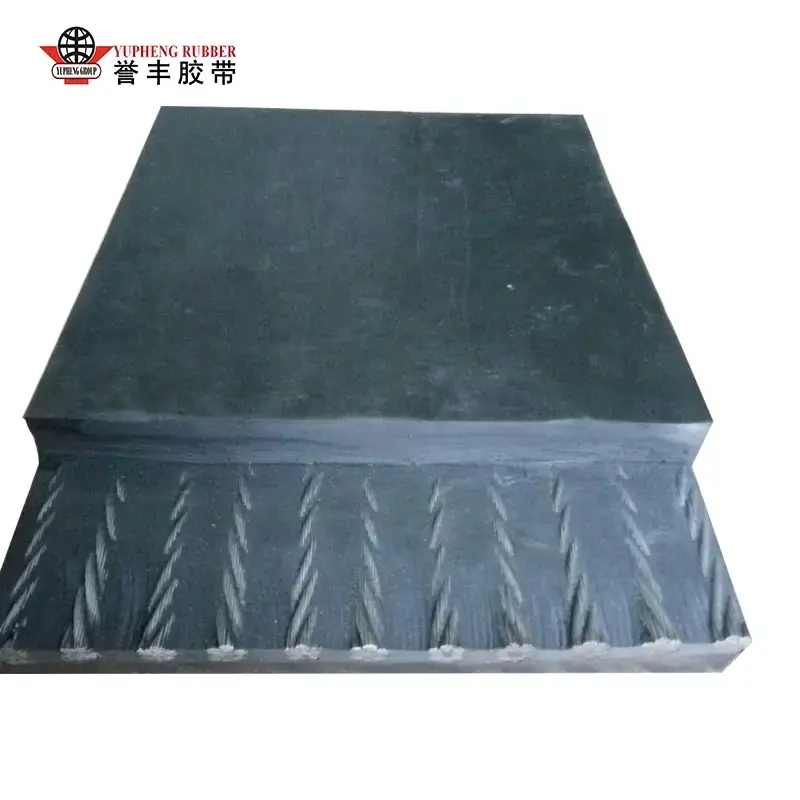
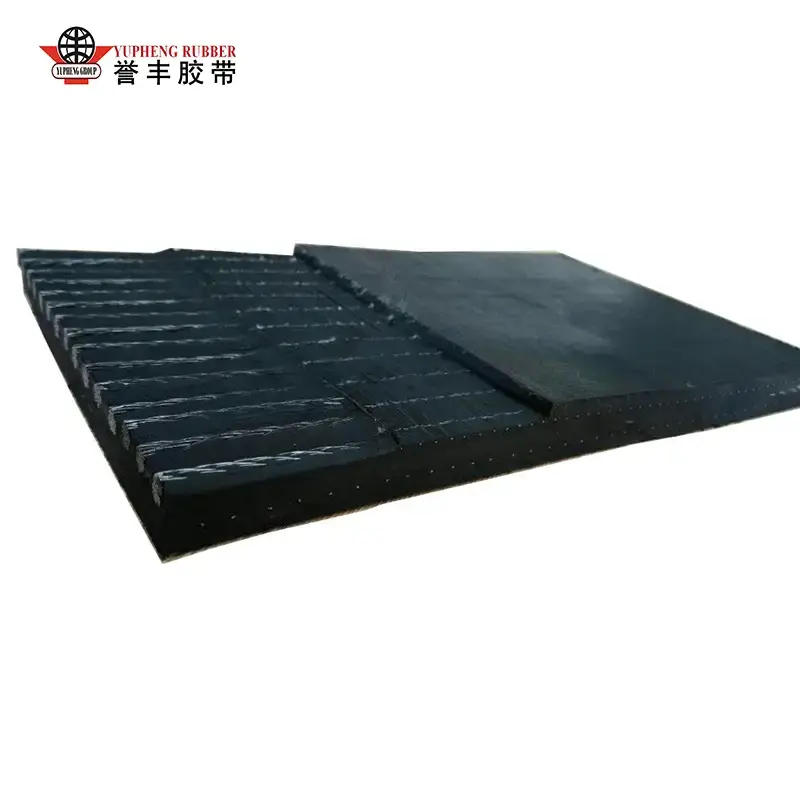
स्टील कॉर्ड कोर: गैल्वेनाइज्ड स्टील कॉर्ड; लंबी दूरी, उच्च-तनाव खनन अनुप्रयोगों के लिए डिज़ाइन किया गया।
बंधन एजेंट
आरएफएल डिप सॉल्यूशन (रिसोरिसिनोल-फॉर्मेल्डिहाइड-लेटेक्स): रबर और कपड़े या स्टील के तारों के बीच प्रदूषण को रोकता है।
द्वितीय. मिश्रण प्रक्रिया (रबड़ यौगिक तैयार करना; मौलिक गुण निर्धारित करता है)
कच्चे माल को तौला जाता है और एक संलग्न आंतरिक मिक्सर में डाला जाता है; मिश्रण उच्च तापमान (120-160 डिग्री सेल्सियस) और 10-15 मिनट के लिए उच्च दबाव पर होता है ताकि यह सुनिश्चित किया जा सके कि कार्बन ब्लैक और एडिटिव्स बेस रबर के भीतर पूरी तरह से फैल गए हैं, जिससे जमाव या समय से पहले वल्कनीकरण (झुलसना) को रोका जा सके।
आंतरिक तनाव को दूर करने के लिए मिश्रण को आगे मिश्रण और ठंडा करने के लिए एक खुली मिल में छोड़ा जाता है।
एक शीटिंग मशीन यौगिक को निश्चित मोटाई की शीटों में दबाती है; इन्हें ठंडा किया जाता है और प्लास्टिसिटी को स्थिर करने के लिए 4-24 घंटों के लिए आराम/परिपक्व होने दिया जाता है।
नमूनों का परीक्षण कठोरता, तन्य शक्ति और आसंजन शक्ति के लिए किया जाता है; घटिया बैचों को पुन: संसाधित किया जाता है, जबकि योग्य शीट को भविष्य में उपयोग के लिए श्रेणी के अनुसार संग्रहीत किया जाता है।
तृतीय. शव का पूर्व-उपचार (बंधन शक्ति बढ़ाने के लिए महत्वपूर्ण)
1) फैब्रिक कैनवास पूर्व-उपचार
कैनवास को चपटा किया जाता है और धूल से साफ किया जाता है, फिर आरएफएल डिप टैंक में डुबोया जाता है और सुखाया जाता है; यह कैनवास फाइबर की सतह पर एक बॉन्डिंग फिल्म बनाता है, जो बाद में होने वाले प्रदूषण या पृथक्करण को रोकता है। 2) स्टील केबल प्री-ट्रीटमेंट
गैल्वेनाइज्ड स्टील केबल्स को डीग्रीजिंग और डीरस्टिंग से गुजरना पड़ता है, इसके बाद फॉस्फेटिंग करके एक खुरदरी फॉस्फेट परत बनाई जाती है जो कोर रबर के साथ मर्मज्ञ आसंजन को महत्वपूर्ण रूप से बढ़ाती है; अगले चरण की तैयारी के लिए सभी केबलों को एक समान तनाव के तहत सीधा किया जाता है।
चतुर्थ. कैलेंडरिंग + फॉर्मिंग (हरित पट्टी तैयार करने के लिए स्तरित असेंबली)
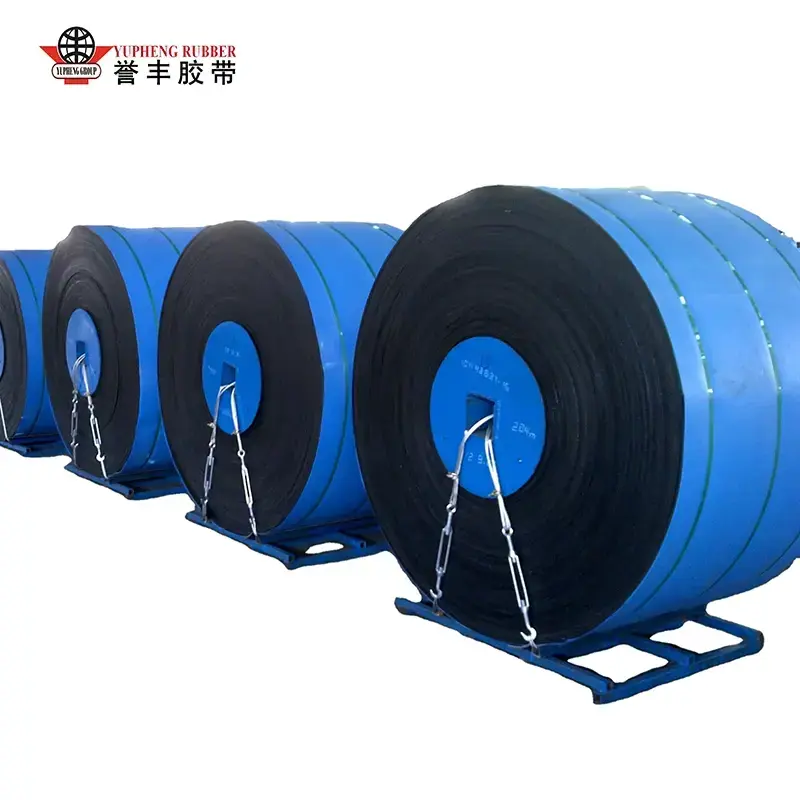
विकल्प ए: फैब्रिक-कोरकन्वेयर बेल्टगठन
चार-रोल कैलेंडर के माध्यम से रबर कोटिंग: पूर्व-उपचारित कैनवास एक स्थिर गति से कैलेंडरिंग रोल से गुजरता है, जिसमें एकल या दो तरफा रबरयुक्त कपड़े का उत्पादन करने के लिए कोर रबर की एक पतली परत दोनों तरफ समान रूप से लगाई जाती है;
मल्टी-लेयर असेंबली: रबरयुक्त कपड़े की परतों को डिजाइन के अनुसार संरेखित और ढेर किया जाता है (उदाहरण के लिए, 3, 4, या 5 परतें), फंसी हुई हवा को बाहर निकालने के लिए परतों के बीच कोर रबर की एक पतली कोटिंग लगाई जाती है;
नीचे और ऊपर कवर रबर की परतें लगाई जाती हैं (ऊपरी परत पहनने के लिए प्रतिरोधी होती है), और किनारों को सील करने के लिए किनारे वाली रबर लगाई जाती है;
कोल्ड-प्रेसिंग रोल हवा के बुलबुले और झुर्रियों को खत्म करने के लिए असेंबली को कॉम्पैक्ट करते हैं, जिससे अनवल्केनाइज्ड ग्रीन बेल्ट का निर्माण होता है।
विकल्प बी: स्टील केबल-कोर कन्वेयर बेल्ट बनाना (उच्च शक्ति अनुप्रयोग)
समान भार वितरण सुनिश्चित करने के लिए कई स्टील केबलों को फॉर्मिंग टेबल पर समान अंतराल और निरंतर तनाव पर व्यवस्थित किया जाता है;
कोर रबर की एक निचली परत बिछाई जाती है, केबलों को रबर में सपाट रूप से एम्बेड किया जाता है, और केबलों के बीच अंतराल को भरने के लिए एक मध्यवर्ती भराव रबर परत लगाई जाती है;
ऊपर और नीचे के कवर पर मोटी रबर की परतें और साइड एज-सीलिंग रबर लगाया जाता है;
वैक्यूम कोल्ड-प्रेसिंग असेंबली को मजबूत करती है, जिससे केबल और रबर के बीच हवा के जमाव या फफोले को रोका जा सकता है।
विशेष व्युत्पन्न उत्पाद
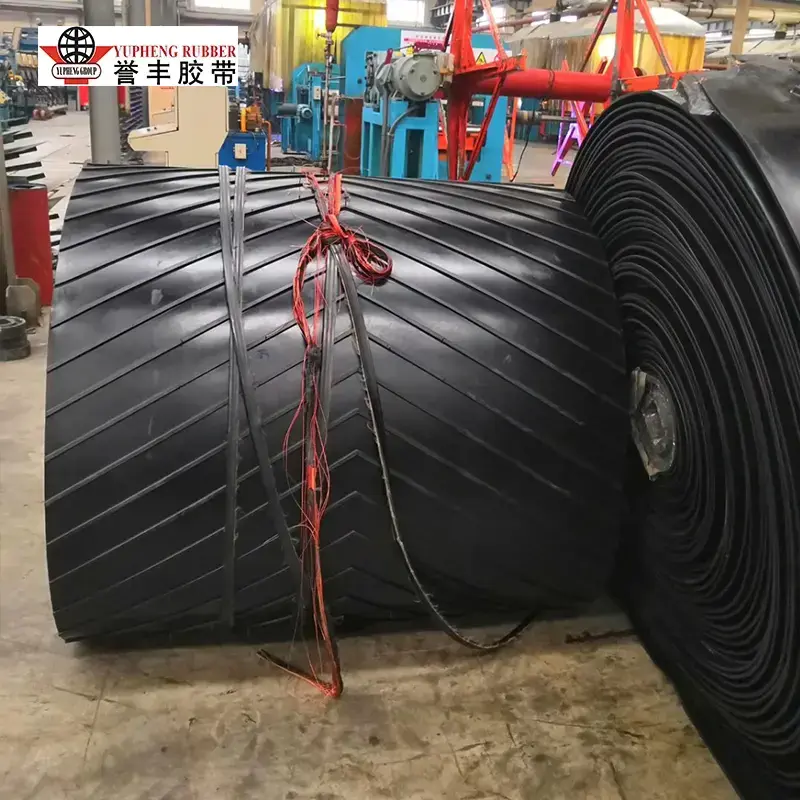
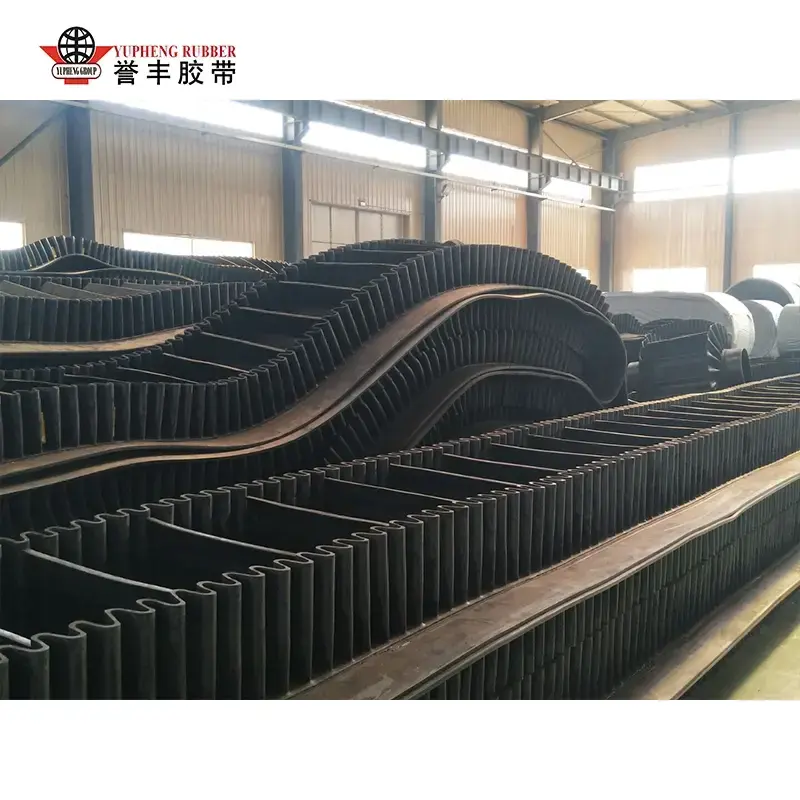
एकीकृत अर्ध-तैयार एंटी-स्लिप या खड़ी-झुकाव का उत्पादन करने के लिए निर्माण के दौरान साइडवॉल, क्लीट और पैटर्न वाली रबर शीट एक साथ स्थापित की जाती हैं।कन्वेयर बेल्ट.
वी. वल्कनीकरण (कोर इलाज प्रक्रिया; स्थायी रबर क्रॉस-लिंकिंग)
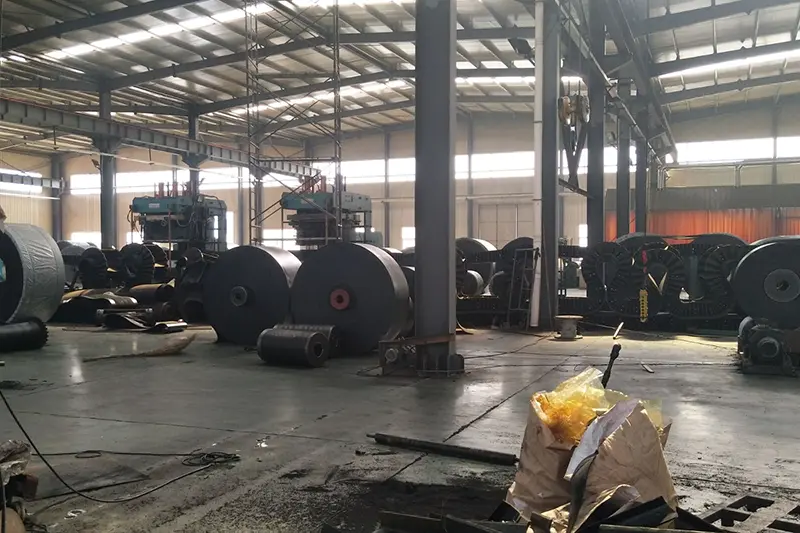
वल्कनीकरण वह महत्वपूर्ण कदम है जो "मुलायम कच्चे रबर ब्लैंक" को उच्च शक्ति वाले तैयार उत्पाद में बदल देता है। दो मुख्य प्रकार के उपकरणों का उपयोग किया जाता है:
फ्लैट-बेड वल्केनाइजिंग प्रेस (बैच प्रक्रिया; छोटी से मध्यम चौड़ाई या विशेष बेल्ट के लिए)
बेल्ट ब्लैंक को बहु-परत गर्म प्लेटों के बीच रखा गया है। प्रक्रिया की स्थिति: तापमान 140-160 डिग्री सेल्सियस, दबाव 1.5-3 एमपीए, और मोटाई के आधार पर वल्कनीकरण का समय 15 से 60 मिनट तक होता है। उच्च तापमान और दबाव के तहत, रबर के अणु एक-दूसरे से जुड़ते हैं, जिससे रबर की परतें और सुदृढीकरण संरचना एक एकीकृत हो जाती हैं।
सतत ड्रम वल्केनाइज़र (लंबी दूरी के मानक फ्लैट बेल्ट का बड़े पैमाने पर उत्पादन)
एक स्टील बेल्ट निर्बाध वल्कनीकरण के लिए गर्म, दबाव वाले ड्रम पर लगातार बेल्ट को एक स्थिर गति से खींचता है। यह विधि लंबे कन्वेयर बेल्ट (लंबाई में किलोमीटर) के लिए उपयुक्त है, जिससे एक समान मोटाई और अनुभागीय जोड़ों की अनुपस्थिति सुनिश्चित होती है।
वल्कनीकरण के बाद, थर्मल विस्तार और संकुचन के कारण होने वाली दरार या विरूपण को रोकने के लिए बेल्ट धीमी, क्रमिक शीतलन प्रक्रिया से गुजरती है।
VI. पोस्ट-प्रोसेसिंग और फिनिशिंग
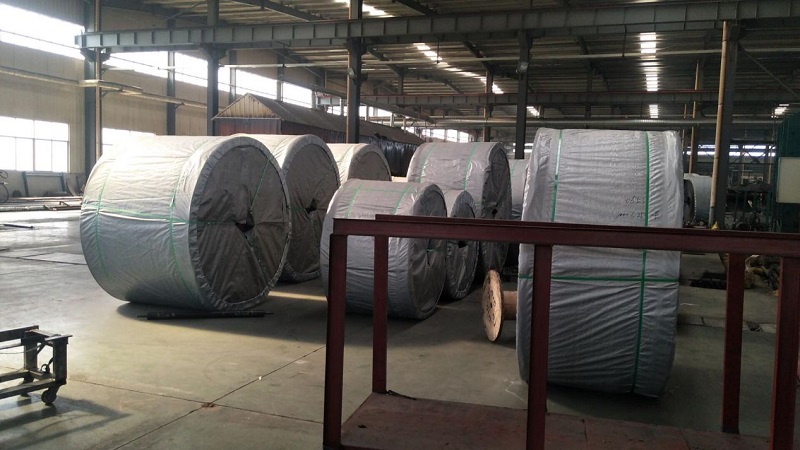
शीतलन और सेटिंग: तापमान को पूरी तरह से कम करने और आंतरिक वल्कनीकरण तनाव से छुटकारा पाने के लिए हवा या पानी को ठंडा करना;
एज ट्रिमिंग: बेल्ट की चौड़ाई को मानकीकृत करने के लिए दोनों तरफ से अतिरिक्त फ्लैश/बर्र को हटाना;
सतह का उपचार: पीसना, पॉलिश करना और अंकन (मुद्रण मॉडल, ताकत रेटिंग, विनिर्देश और उत्पादन तिथि);
विशेष प्रसंस्करण: छिद्रण, विशिष्ट लंबाई तक काटना, और आवश्यकतानुसार तैयार जोड़ों की हॉट-स्प्लिसिंग।
-